智能餐厨垃圾处置设备:从源头减量到资源闭环的技术演进与产业化实践
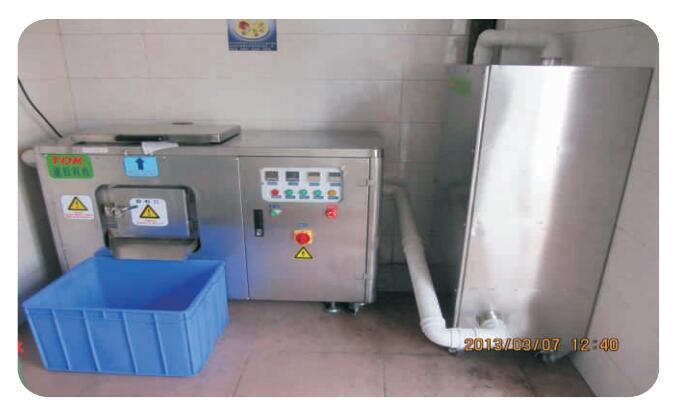
餐厨垃圾含水率高、易腐败、成分复杂,长期是城市固废管理的痛点。据住建部统计,我国城市餐厨垃圾年产生量已超过1.2亿吨,而规范化处理率仍不足三成。在这一背景下,智能餐厨垃圾处置设备从辅助性工具逐步走向前端核心装备,其技术路线与运营模式的变化,正在重塑整个厨余垃圾处理设备行业的产业逻辑。
一、技术路线分化:从单一粉碎到微生物降解与协同处理
早期餐厨垃圾处理机以物理粉碎直排为主,虽结构简单,但对管网负荷与后端污水处理构成压力,逐渐被政策限制。当前主流技术路线呈现三条分支:一是微生物好氧降解,通过复合菌剂在24小时内将有机质转化为水与二氧化碳,减量率可达85%以上;二是厌氧发酵制沼气,适合集中式、大规模处置场景;三是脱水干化与资源化利用,产出物可作为有机肥原料或生物质燃料。
以尚洁环保科技为代表的餐厨垃圾处理厂家,在设备制造环节更强调模块化设计。厨余垃圾降解设备普遍集成称重计量、温湿度控制、除臭净化与数据上传模块,单台日处理能力覆盖50公斤至5吨区间,可适配机关食堂、高校、商业综合体与农贸市场等不同场景。设备材质多采用304不锈钢内胆配合耐腐蚀涂层,以应对高盐高油环境下的长期运行。
二、数据采集与运营系统:设备之外的隐形基础设施
智能餐厨垃圾处置设备的价值不止于处置本身。行业调研显示,配置垃圾分类运营系统的项目,其设备故障响应时间平均缩短40%,收运调度效率提升约25%。设备端通过传感器采集温度、湿度、电流、处理量等参数,经垃圾分类软件平台汇聚后,可形成区域产生量热力图,为收运路线优化与产能配置提供依据。
在宁波某工业园区食堂的实测案例中,一套日处理300公斤的智能餐厨垃圾处置设备接入运营平台后,三个月内累计减量有机垃圾约21吨,产出物经检测有机质含量符合有机肥料行业标准。类似地,智能垃圾回收箱与垃圾分类硬件设施的协同布设,使前端分类准确率从不足60%提升至78%左右,为后端处置设备降低了杂质干扰风险。
三、制造端的质量把控与产业化挑战
从制造业视角看,餐厨垃圾处理设备的可靠性取决于三个环节:菌剂活性稳定性、机械密封耐久性与电气控制系统抗干扰能力。行业常见的质量检测项目包括空载连续运行测试、满载温升测试、腐蚀性气体环境老化测试以及整机噪音与能耗测定。部分头部厂家已引入激光切割与数控折弯工艺,箱体焊缝一次合格率可达98%以上。
挑战同样明显。餐厨垃圾成分随地域与季节波动,设备对高纤维、高骨料物料的适应性仍需提升;降解产物的资源化出路尚未完全打通,部分项目产出物面临消纳渠道不畅的问题。此外,智能垃圾回收箱与处置设备的接口标准不统一,制约了垃圾分类运营系统的跨厂商集成。
四、趋势判断:设备即服务与全链条协同
未来三年,智能餐厨垃圾处置设备的竞争焦点将从单机性能转向“设备+平台+服务”的一体化交付。垃圾智能回收设备与厨余垃圾处理设备的边界趋于模糊,前端分类投放数据与后端降解参数有望在同一平台内闭环。对于制造企业而言,能否在加工定制能力、质量检测体系与运营数据积累之间建立正反馈,将决定其在餐厨垃圾处理厂家梯队中的位置。
源头减量与资源化利用并重,已从政策倡导变为产业共识。智能餐厨垃圾处置设备作为连接产生端与处置端的关键节点,其技术成熟度与运营经济性,将直接影响垃圾分类硬件设施整体效能的释放。